Qualité Contrôle
CFSla politique qualité de «Le client d'abord, zéro défaut”, promet un taux de réussite de production de
99.8 % et un taux de retouche des produits inférieur à 0.2 %.
99.8 %
Taux de réussite de la production
Taux de retouche
99 %
Satisfaction de la clientèle
100 %
Traçabilité
Certifications et normes mondiales
Notre système de contrôle qualité répond aux normes et certifications de sécurité internationales.
ISO 9001
Gestion de la qualité
Normes UL
2034 / 2075 / 217
CE européen
EN 50291 / EN 14604
Marquage UKCA
Certifié BSI
Système de contrôle qualité
Un système complet couvrant l'ensemble du processus, du contrôle des matières premières à l'assurance qualité des produits finis.
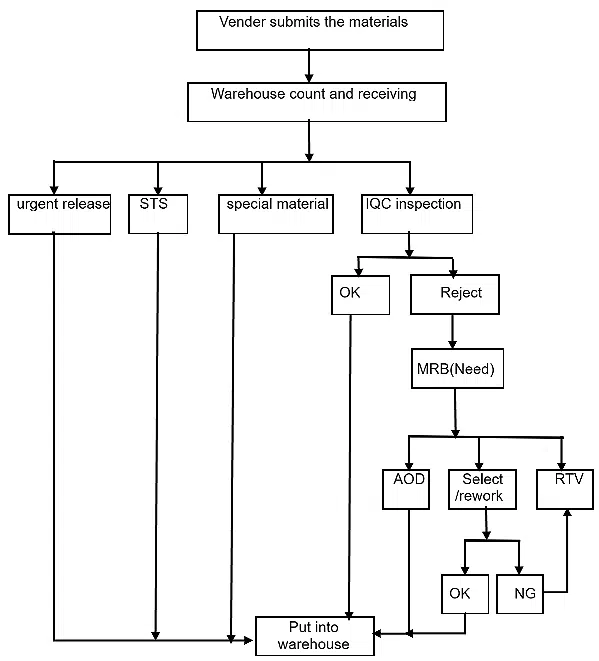
Contrôle de qualité entrant
Le contrôle qualité interne (IQC) garantit que toutes les matières premières et les composants clés répondent aux spécifications avant la production.
Contrôle qualité en cours de fabrication
Le système IPQC contrôle l'ensemble du processus de production afin d'en garantir la cohérence et la stabilité.
Assurance qualité sortante
Le service OQA effectue des inspections finales pour empêcher les produits non conformes de quitter l'usine.
Inspection entrante
Toutes les matières premières et les composants clés sont inspectés conformément aux normes PPAP, aux spécifications du produit ou aux plans.
Vérification du fournisseur
SQA vérifie si le fournisseur figure sur la liste des fournisseurs agréés (AVL).
Inspection et échantillonnage
Les matériaux sont inspectés conformément aux normes AQL
Gestion des non-conformités
Analyse 8D et examen MRB des matériaux défectueux
Publication et documentation
Approbation et documentation du responsable qualité
Points de contrôle clés
Approbation et documentation du responsable qualité
Remarque : Les matériaux dépourvus de PPAP ou de COC doivent être mis en attente jusqu'à ce que toute la documentation relative à la qualité et à la conformité soit complète.

Procédure d'inspection des processus
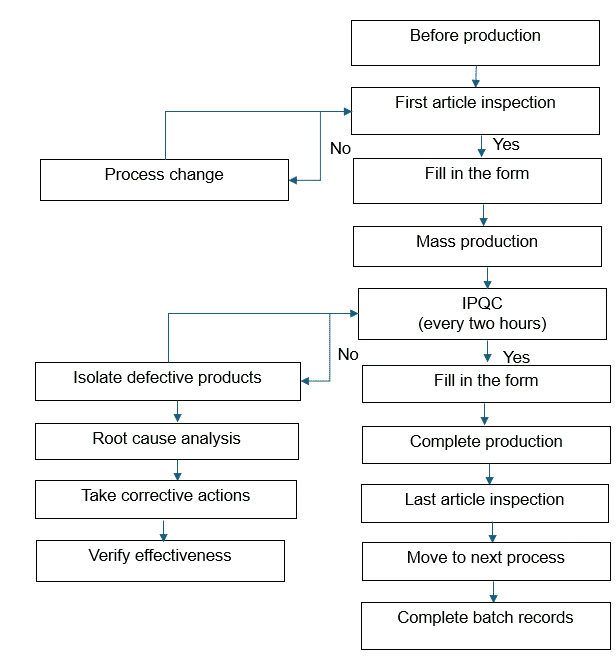
Le flux de travail IPQC garantit la constance des produits grâce à une documentation standardisée et à une inspection à plusieurs niveaux.
Flux de processus de production
Contrôle de qualité entrant
Les documents techniques, l'état des équipements et la formation du personnel doivent être complétés et validés. Les processus clés sont identifiés par des plans de contrôle.
Inspection de la première pièce
L'opérateur de la chaîne de production effectue le contrôle de la première pièce avant le début de la production en série.
Contrôle en cours de processus
Les opérateurs procèdent à une auto-inspection et à une inspection mutuelle. PQA effectue des inspections de patrouille conformément à la procédure.
Gestion des anomalies et SPC
Toute anomalie est signalée immédiatement. Les produits défectueux sont isolés, étiquetés et pris en charge pour réparation. Un contrôle statistique de la qualité est appliqué.
Échantillonnage à 10 % avec vérification quotidienne des indicateurs de l'environnement de production (température, humidité, pression).
Ajustement immédiat de tout écart afin de garantir un environnement de production stable.
Amélioration de la qualité des performances grâce aux statistiques des données et à l'analyse des problèmes clés.
Procédure d'inspection sortante
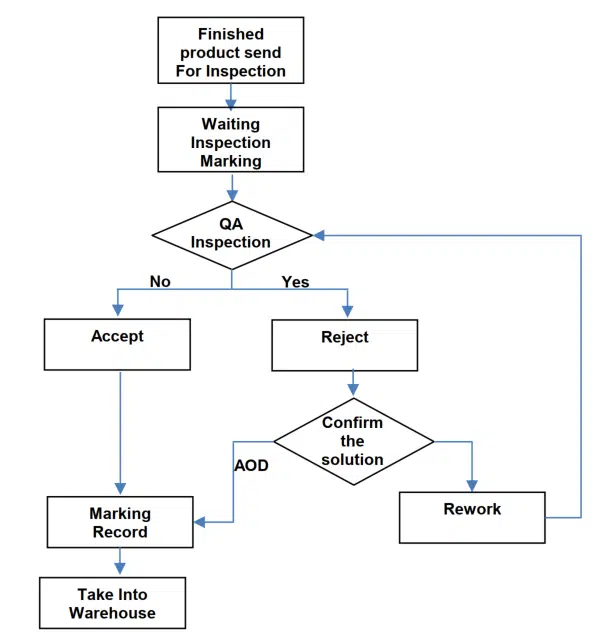
S'assurer que les produits finis répondent aux exigences des clients et aux normes réglementaires avant la livraison
Vérification de la nomenclature
Vérifier par rapport à la nomenclature et aux modifications techniques
Contrôle visuel
Inspection visuelle des défauts cosmétiques
Test de structure
Vérifier la précision de l'assemblage et des dimensions
Test de fonctionnalité
Valider toutes les exigences fonctionnelles
Vérification de l'emballage
Assurer un emballage et un étiquetage appropriés
Documentation
Registres de traçabilité complets
Échantillonnage AQL
Échantillonnage statistique basé sur le niveau de qualité acceptable
Approbation de la version
Approbation finale de la qualité pour l'expédition
Gestion des lots non conformes
Pour les lots non conformes, les services concernés mettent en œuvre des contrôles de défauts, une analyse des causes profondes et des actions correctives. Ceci garantit que seuls des produits de qualité parviennent à nos clients.
Test de fiabilité
Les tests de fiabilité comprennent des essais mécaniques, électriques et fonctionnels aux stades EP, PP et MP, garantissant la stabilité et la constance du produit.
dans des scénarios d'utilisation réels. Ce système de test vise une fiabilité de 99 %, réduisant ainsi efficacement le risque de
Les défaillances de lots et l'amélioration de l'adaptabilité des produits au marché et de la confiance des clients.
La liste des tests de fiabilité pour l'étape MP est la suivante ⬇️
NON. | Articles Test | QTÉ | Appliquer au modèle | Norme de référence | Éviter les risques |
|---|---|---|---|---|---|
1 | test de sensibilité LTC | 32 | Unité combinée photo PE | UL217 42/UL268 31 EN14604 5.2/5.4 AS3786 5.3 | Évitez de déclencher une fausse alarme ou une alarme manquée sur l'ensemble du lot. |
2 | test de sensibilité à la chaleur | 32 | Unité de fonction de chauffage | UL521 19 UL539 14 | Évitez tout lot sans alarme dans un environnement à haute température |
3 | test de sensibilité au CO | 32 | unité avec fonction CO | UL2034 41 EN50291 6.3.4 | Évitez tout lot sans alarme ni alerte retardée en cas de concentration de CO excessive. |
4 | test de flux lumineux | 32 | unité de lumière stroboscopique | UL1971 27 | Éviter tout le lot en raison d'alarmes visuelles insuffisantes. |
5 | Essai de fonctionnement du taux de montée | 32 | Unité de fonction de chauffage | UL521 23 | Évitez de laisser passer l'ensemble du lot pour éviter de ne pas détecter la montée rapide en température. |
6 | Fonction de test de sensibilité | 5 | Unité combinée ION, PE, ION/PE | UL217 42.7 UL2034 43 | Fausse alarme ou alarme manquante |
7 | Test d'audibilité | 32 | Toutes les unités avec sortie sonore | UL217 84/UL268 70 UL2034 65/UL539 23 EN14604 5.17 EN50291 6.3.16 AS3786 5.19 | Évitez tout le lot, le niveau sonore descend à 85 dB à 3 mètres. |
8 | Test du courant d'alarme (Ia). Test du courant de veille (Is). | 32 | Toutes les unités | CFS | Évitez les lots entiers de batteries dont la durée de vie est réduite. |
9 | Test de décharge statique | 5 | Toutes les unités | UL217 68/ UL2034 59 UL268 56 EN14604 5.14 AS3786 5 15b | L'électricité statique endommage les puces |
10 | Test de basse tension (batterie) | 32 | Tous les appareils sont équipés d'une batterie. | UL217 56.2 / UL268 45.2 UL2034 39.2 EN14604 5.16 EN50291 6.3.17 AS3786 5.17 | Évitez tout lot, aucune alarme ne se déclenche en cas de faible tension des piles. |
11 | Test de fonctionnement anormal | 32 | Toutes les unités | CFS | Évitez les anomalies du logiciel par lots. |
 Fabricant d'équipement d'origine (OEM) pour détecteurs de fumée et de monoxyde de carbone CFS boîte de test de fumée
 CFS Boîtes de tunnel EN54
 CFS boîte de sensibilité au CO
 CFS Testeur électroélectrique - Testeur ESD
 CFS Test fonctionnel des détecteurs de fumée - EN54 Boîtes tunnel
 CFS test de capacité de la batterie de l'alarme
 CFS Boîtier de test d'audibilité des alarmes
 CFS banc de test de fiabilité des alarmes
 CFS Banc d'essai de fiabilité pour 10 000 alarmes

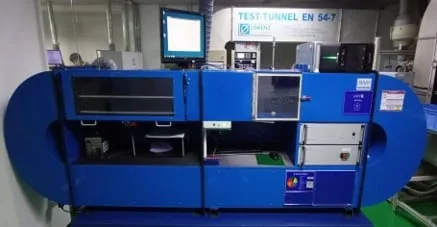

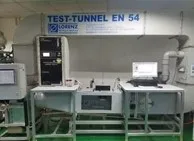
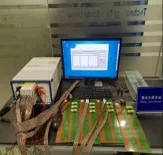
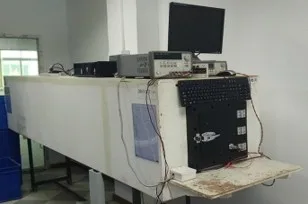
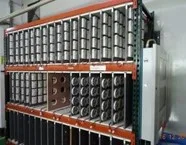
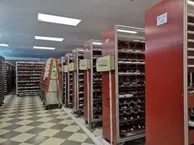
Réduire efficacement le risque de défaillance des lots et améliorer l'adaptabilité du produit au marché.
Tous les tests sont conformes aux normes UL217, EN14604 et UL2034.
Les tests effectués aux stades EP, PP et MP garantissent une qualité constante tout au long du cycle de vie du produit.
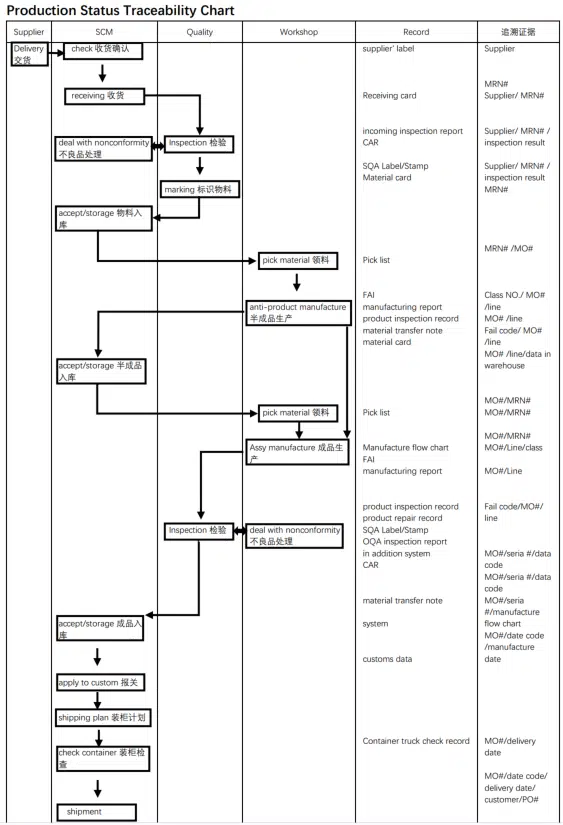
Traçabilité
Identification claire, données complètes et processus traçables couvrant l'ensemble de la chaîne d'approvisionnement
Trois principes fondamentaux
Identification claire
Identification unique par le biais du numéro MRN, MO, P/N, du numéro de série et du numéro de lot
Données complètes
Rapports d'inspection, dossiers de production et documents de transfert à chaque étape
Processus traçables
Traçabilité rapide des anomalies jusqu'au fournisseur, au lot et à la ligne de production
Couverture du processus
Matériaux entrants
Étape SQA avec MRN et rapports d'inspection
Production
Suivi des encours de production avec numéros de lot et d'autorisation de fabrication
Livraison
Produits finis avec enregistrements de traçabilité complets
Remarque : Tous les produits expédiés, produits finis et semi-finis peuvent être suivis en fonction du nom du produit, du numéro de pièce, du D/C, du PO, du MO et du numéro de lot.
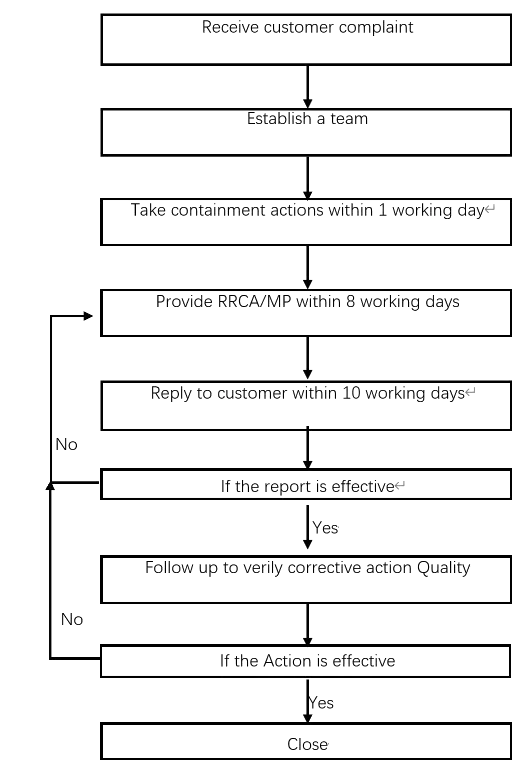
Procédure de réclamation client
Gestion complète des problèmes de qualité clients avec une réponse rapide et un reporting 8D
Immédiat
Collecte de l'information
Collecter le modèle, le lot, la quantité et le phénomène de défaillance
Dans 1 jour ouvrable
Mesures temporaires
Mettre en œuvre des mesures pour prévenir l'escalade du problème
En cours
Analyse des causes principales
Effectuer une analyse des causes sous-jacentes (RRCA) pour identifier les causes sous-jacentes
Dans 10 jours ouvrables
Soumission du rapport 8D
Rapport 8D complet avec actions correctives
La satisfaction client a atteint 99 % au cours de l'année écoulée, sans aucune plainte majeure.
S'applique à la gestion des problèmes de qualité des clients, aux rappels de produits, à l'analyse des rappels sur le terrain et à la collecte des COPQS.
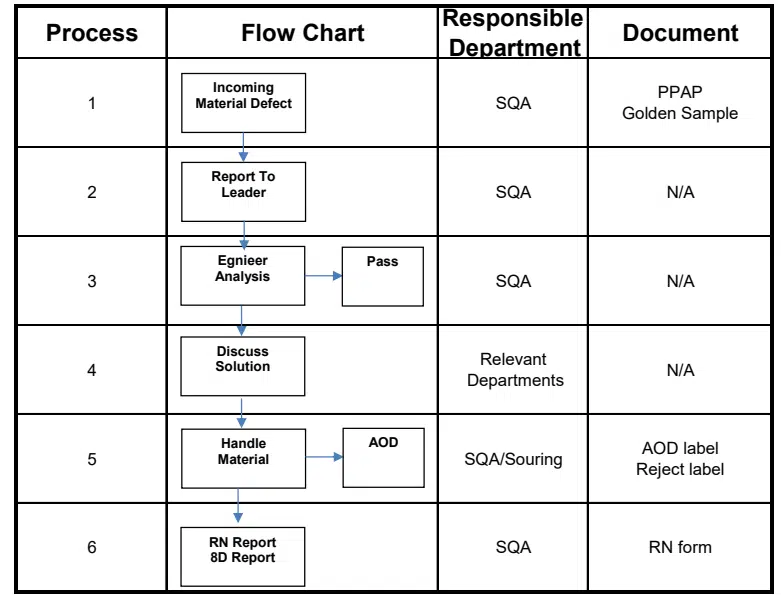
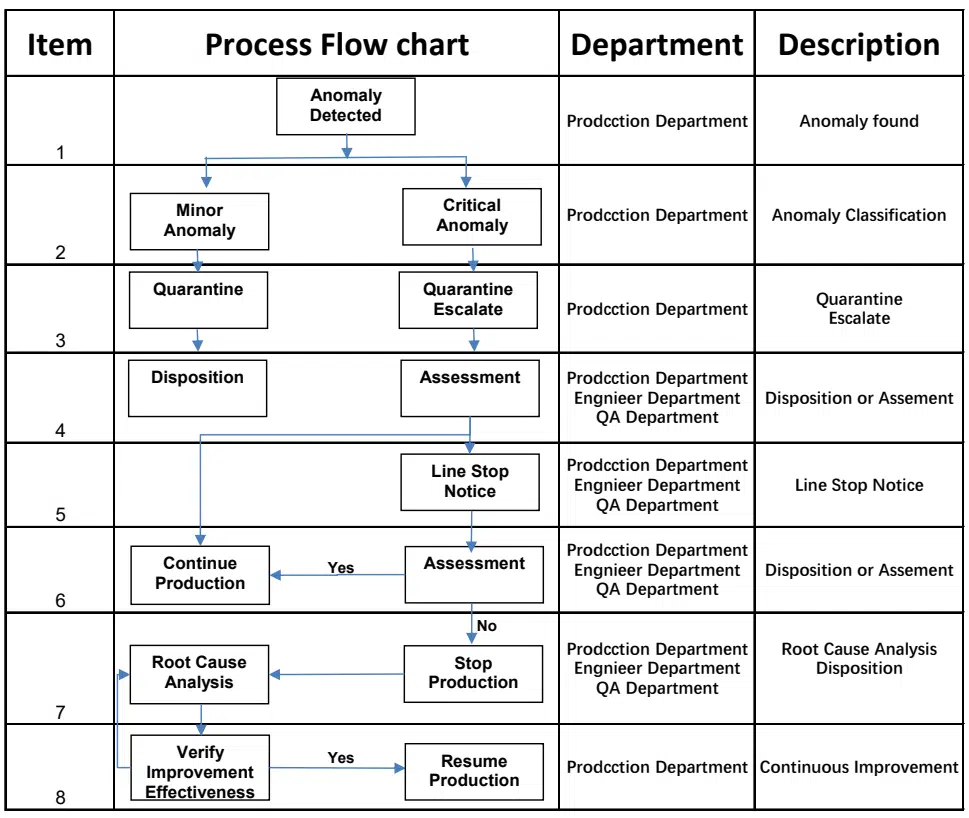
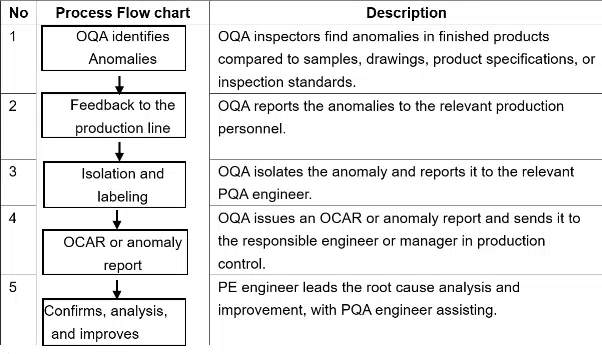
Contrôle des produits défectueux
Identification, isolement et élimination appropriés des produits non conformes
Non-conformité à l'entrée
Non-conformité de la production
Non-conformité sortante
Progrès continu
Tous les produits défectueux issus de la chaîne de production sont enregistrés, et les services qualité et production analysent les causes, établissent des rapports mensuels et mettent en place des mesures correctives afin de réduire en permanence le taux de défauts.
Cycle PDCA
Analyse des causes principales
Rapports mensuels
Gestion en boucle fermée
Engagé à Aucun défaut
Notre système de contrôle qualité vise à empêcher la mise sur le marché de produits défectueux et à améliorer la stabilité des produits.
et garantir la fiabilité du produit sur le long terme.