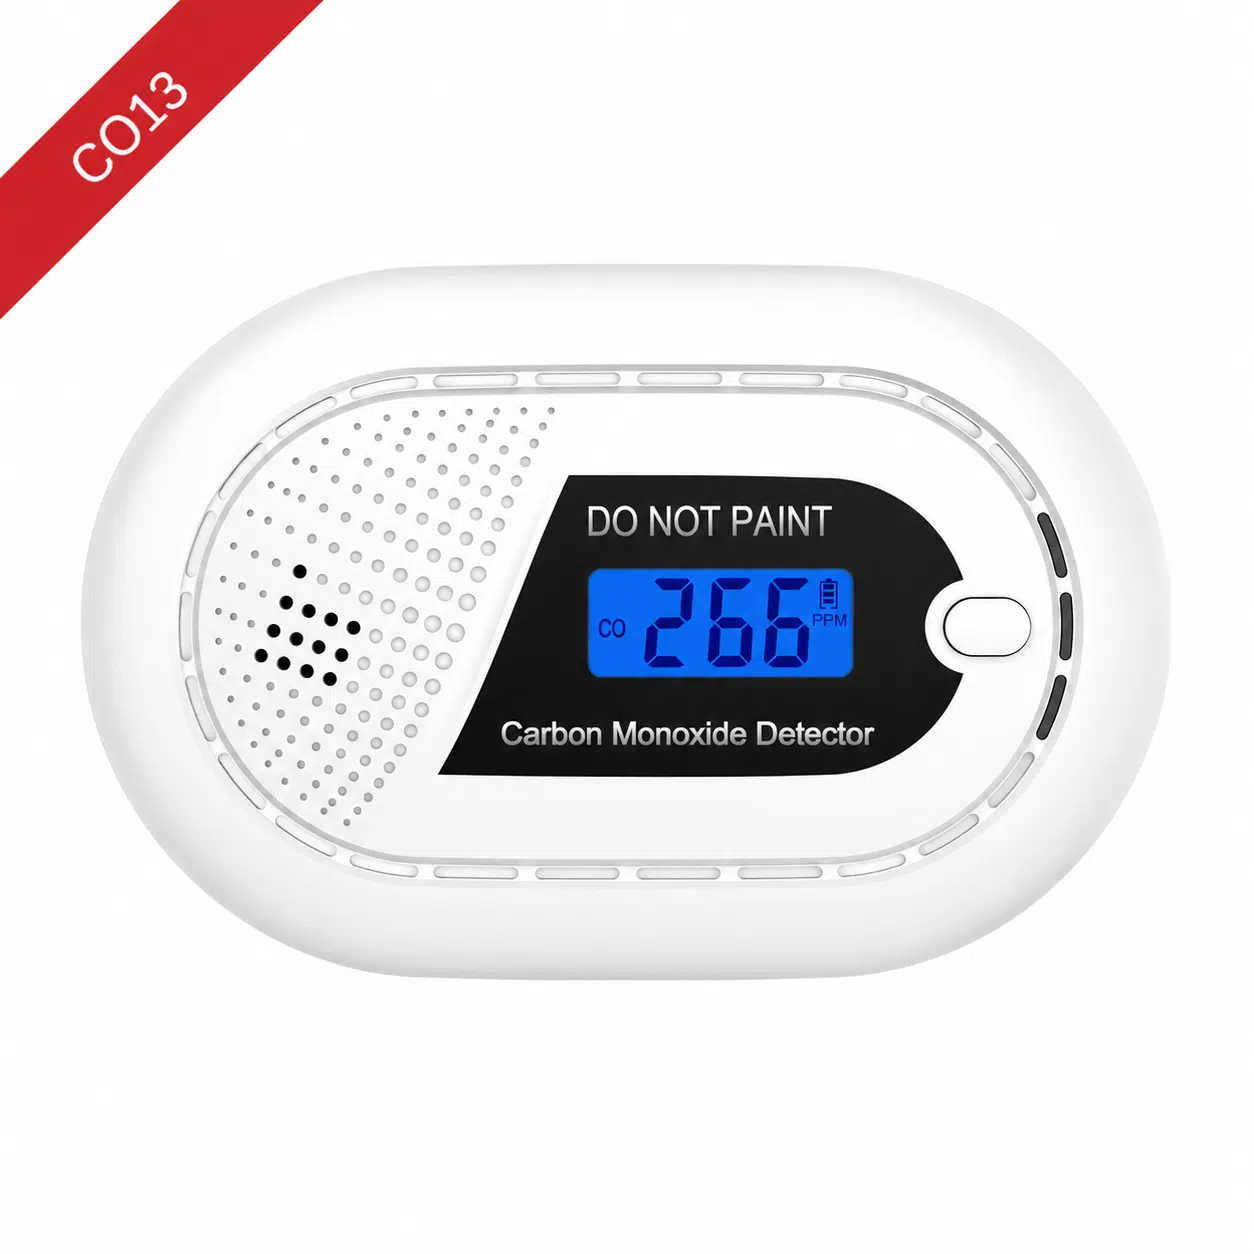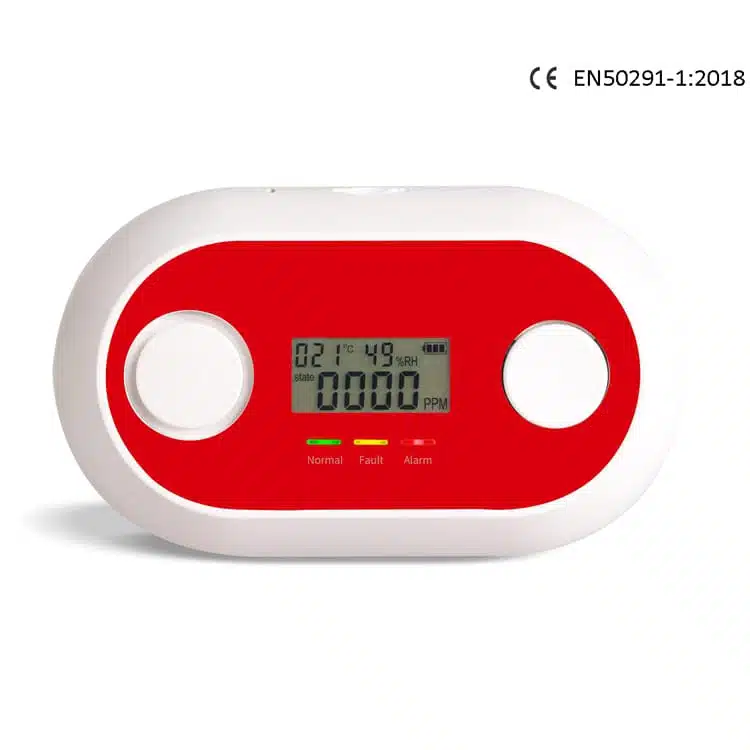
Comment obtenir les certifications EN50291 et UL2034 et parvenir à une production de masse stable
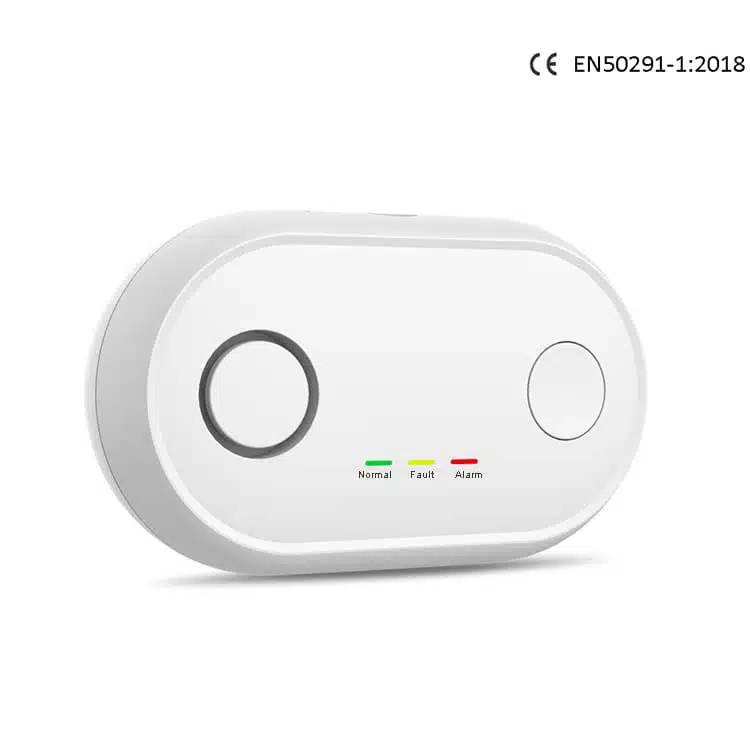
Dans certains projets, il peut arriver que votre système d'alarme CO soit certifié, mais que les produits fabriqués en série présentent néanmoins des défaillances. Cet article s'intéresse à la conformité du système d'alarme aux exigences réglementaires multirégionales (telles que les normes EN 50291 et UL 2034), à la cohérence de son fonctionnement, à sa fiabilité à long terme, ainsi qu'à la clarté et à l'intuitivité de son interface utilisateur.
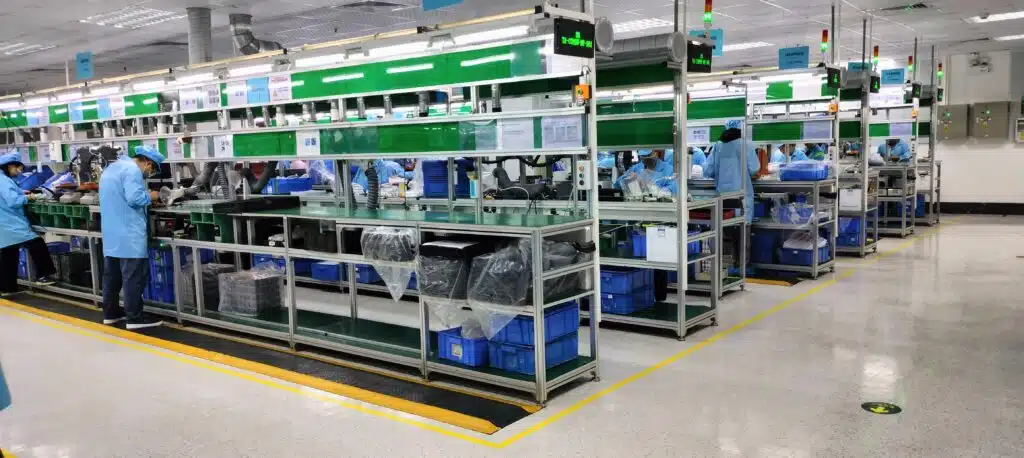
Pourquoi les projets d'alarmes CO échouent-ils après la certification ?
D’après notre expérience d’accompagnement de projets pour les marchés américain et européen, nous avons constaté à maintes reprises le même scénario récurrent : les prototypes réussissent les tests, mais une fois le projet entré en phase de certification ou de production en série, une instabilité, voire une défaillance pure et simple, apparaît. Concrètement, ces problèmes se manifestent par :
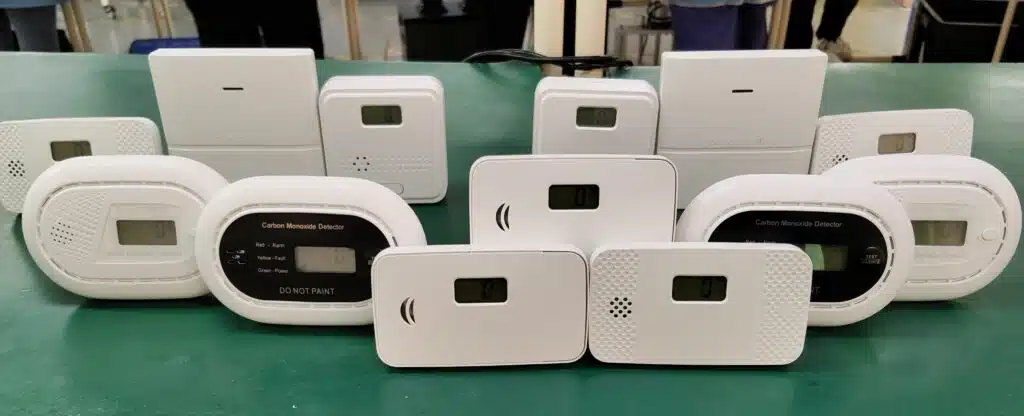
Pour les chefs de produit, cela se traduit par des retards de projet ; pour les responsables des achats, par une flambée des coûts ; et pour les propriétaires de marques, par un risque important pour leur réputation. Voici quelques éléments de preuve :
1. Dans les projets européens, environ 25 à 35 % des produits échouent aux tests initiaux de conformité aux normes EN. La principale cause est une inadéquation entre la courbe de temporisation d'alarme et les exigences de la norme EN 14604 (un phénomène lié à l'interaction entre la réponse du capteur et les algorithmes de détection).
2. Les statistiques après-vente de plusieurs marques révèlent :
Plus de 30 % des produits retournés s'avèrent parfaitement fonctionnels après inspection ; les problèmes proviennent d'une mauvaise compréhension de l'utilisateur ou d'une communication de signal peu claire, plutôt que d'une véritable défaillance matérielle.
3. Pour les produits qui ne subissent pas un étalonnage à 100 % au CO₂ :
Les écarts de production d'un lot à l'autre peuvent atteindre ±15 % à 20 %, compromettant directement le taux de réussite des inspections d'échantillons UL 2034 et sapant la stabilité du marché.
👉 Contactez-nous pour obtenir la liste de contrôle de stabilité du capteur de CO
Principaux défis de conformité aux normes EN50291 et UL2034
Dans le cadre de la mise en conformité avec les normes EN50291 et UL2034, les principaux défis concernent la correspondance des courbes de temps d'alarme, la stabilité en environnement basse température et le contrôle de la cohérence des lots. L'absence de compensation de température et d'un mécanisme d'étalonnage des gaz à 100 % peut facilement entraîner un échec de certification ou de contrôle ponctuel, ce qui allonge les délais et augmente les risques financiers liés au projet.
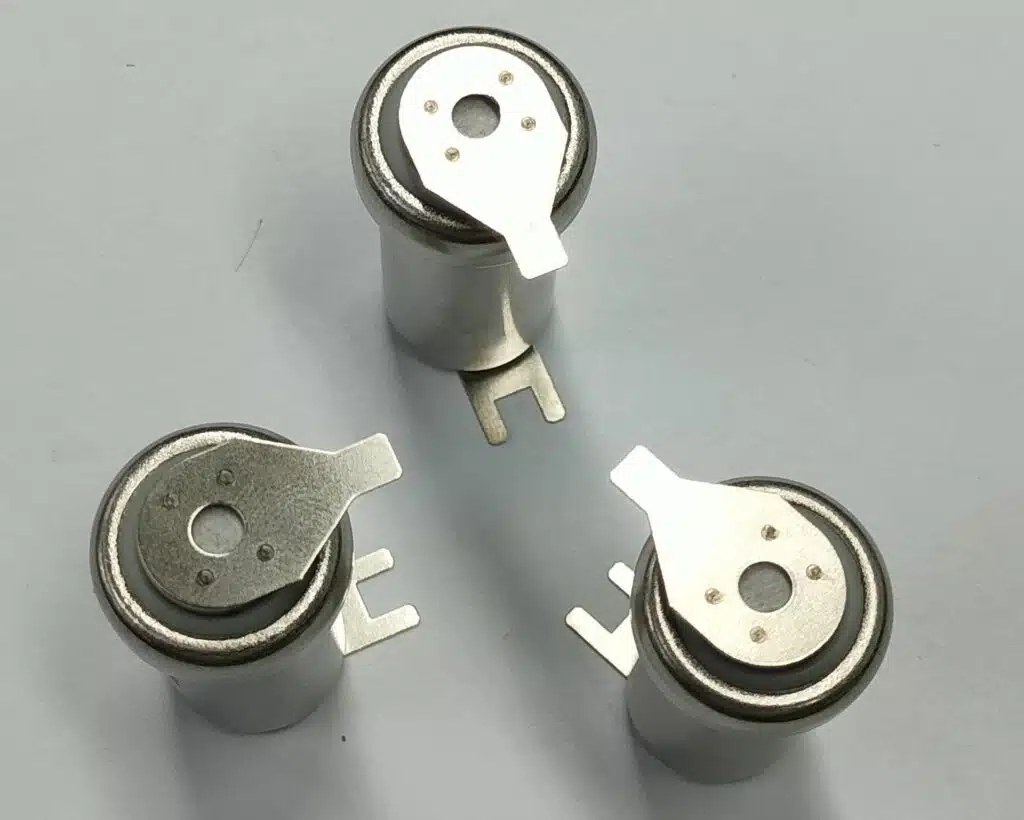
1. Considérer la « sélection des capteurs » comme une solution
De nombreux projets partent du principe que l'utilisation de capteurs électrochimiques suffira à répondre aux exigences, mais ils négligent la conception au niveau du système.
2. Considérer l’obtention de la certification comme un objectif final plutôt que comme une capacité du système.
De nombreux projets visent l'homologation d'un prototype, négligeant la cohérence de la production en série et la stabilité à long terme.
3. Ignorer la logique fondamentale des normes : la relation temps-concentration.
La conformité ne consiste pas à « déclencher une alarme dès la détection », mais à déclencher une alarme dans un délai précis.
Par exemple, selon la norme UL 2034 :
Il s'agit essentiellement d'un problème d'algorithme et de contrôle du système, et non pas simplement d'un problème de détection.
4. Non-prise en compte des variables environnementales (un point clé de la norme EN 50291)
Exigences de la norme EN 50291 :
Sans mécanisme de compensation, le signal du capteur subira une dérive importante.
5. Déconnexion entre les capteurs et les algorithmes
Seul le modèle de capteur a été remplacé, sans restructuration des algorithmes ni de la logique de compensation.
6. Manque de contrôle de la cohérence dans la production
Entraîne une instabilité dans la production de masse.
Comment fonctionnent les capteurs de CO dans la conception conforme
Choisissez un capteur électrochimique de CO à source stable. Son processus de fonctionnement comprend les étapes suivantes :
- Le gaz CO se diffuse dans le capteur.
- Une réaction d'oxydation se produit à l'électrode.
- Un signal de microcourant est généré (dans la gamme des nanoampères).
- Le microcontrôleur convertit ce signal en une mesure de concentration (en ppm).
Ce processus est analogue à celui d'un détecteur de fumée . Vous pouvez en apprendre davantage sur le principe de fonctionnement des capteurs de CO.
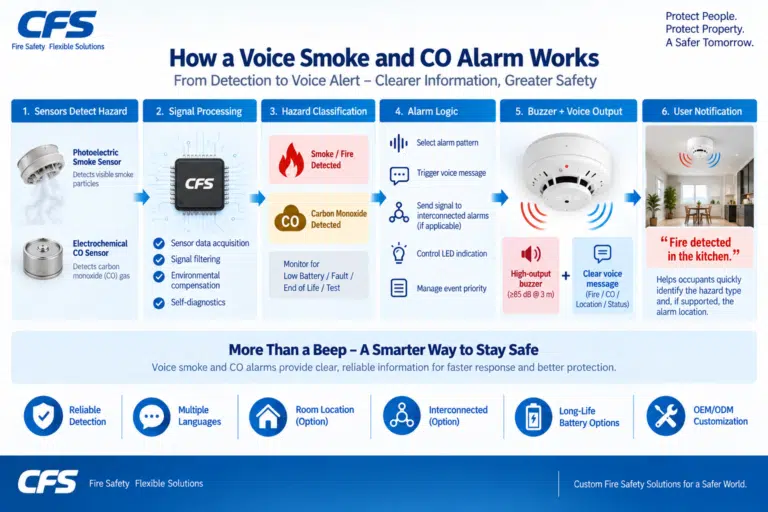
Point commun fondamental : les capteurs gèrent la détection, tandis que le système gère la prise de décision — autrement dit : Détection → Signal → Jugement → Alarme.
Considérations techniques clés :
Explication de l'algorithme de concentration temporelle (UL2034 Core)
Le modèle temps-concentration doit être établi pour se conformer aux exigences de la norme UL 2034. Les détails de la courbe de temporisation de l'alarme de CO sont les suivants :
EN50291 Défis environnementaux (basse température et humidité)
En pratique, lors de la vérification technique, les basses températures (norme EN50291) constituent un facteur de risque majeur de défaillance, notamment pour les applications de détection de CO par temps froid (comme en Europe du Nord ou en haute altitude). Les basses températures réduisent considérablement la vitesse de réaction électrochimique, entraînant des écarts dans le signal du capteur et affectant la courbe de temporisation de l'alarme. En l'absence de mécanismes de compensation de température et de correction algorithmique, même si les tests en laboratoire sont concluants, des alertes retardées, voire aucune alarme, peuvent survenir sur le terrain. Par conséquent, dès la phase de conception, les ingénieurs doivent prendre en compte les conditions de fonctionnement à basse température et optimiser le système conformément aux exigences de la norme EN50291 (basses températures et humidité) afin de garantir la stabilité et la reproductibilité des lots de produits fabriqués en série dans des environnements complexes.
- Compensation de températuren (Garantissant la stabilité dans les environnements à basse température, conforme aux exigences de la norme EN 50291)
- Correction de la dérive (Garantir une stabilité et une cohérence à long terme tout au long du cycle de vie du produit, conformément aux exigences de la norme UL 2075.
Point clé:
Le principe n'est pas simplement de « déclencher une alarme à chaque détection de CO », mais plutôt de la déclencher au moment opportun . La conformité à la certification est déterminée par l'algorithme, et non uniquement par les performances ponctuelles du capteur.
Comment garantir la constance de la production de masse
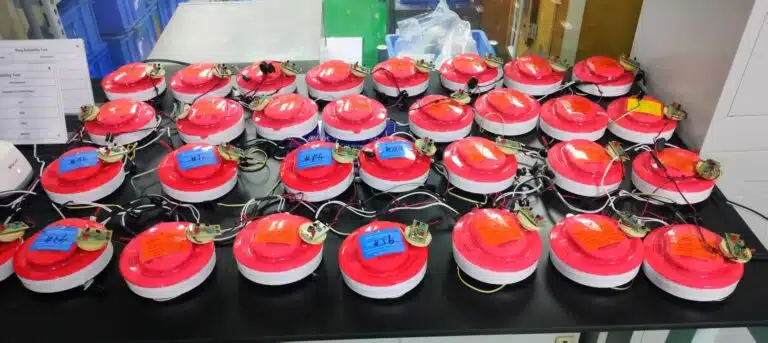
CFS cela fait plus de 20 ans Fabricant OEM d'alarmes CO. Nous capteurs de CO personnalisés Il propose des solutions d'alarmes CO personnalisées à ses clients. Il a mis en place un système de contrôle qualité complet, basé sur la méthode Six Sigma, afin de garantir la cohérence de la conception, de la production et des tests ; il optimise la gestion de la consommation d'énergie grâce à un algorithme prévoyant une durée de vie de la batterie de dix ans ; et il s'appuie sur sa technologie de capteurs électrochimiques développée en interne pour assurer des performances stables et une homogénéité des lots, répondant ainsi aux exigences de normes telles que UL2034 et EN50291.
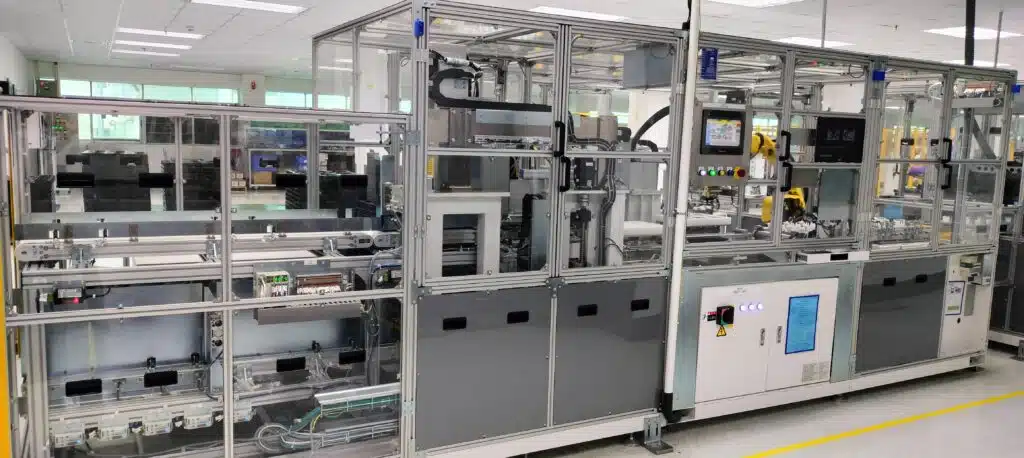
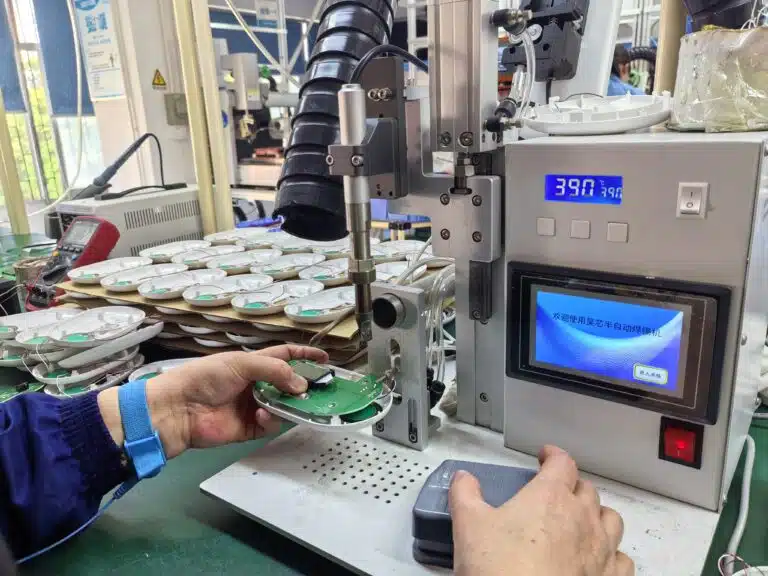
1. Contrôle de la constance de la production
Doit être mis en œuvre :
Garantir un comportement d'alarme cohérent sur tous les appareils.
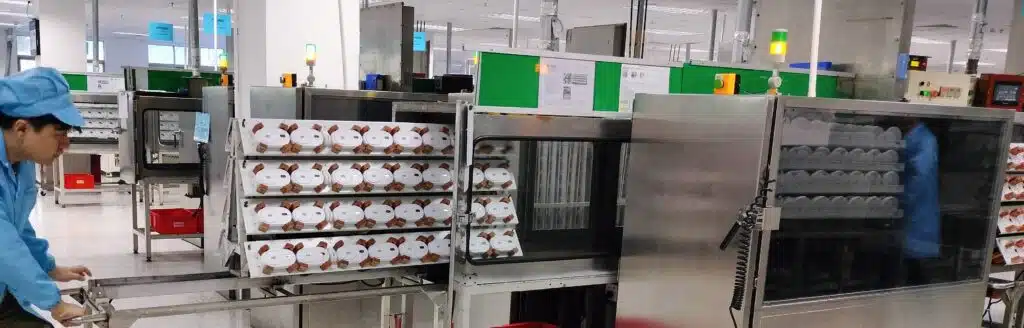
2. Stabilité du cycle de vie (UL 2075)
Inclut:
Objectif : 10 ans de fonctionnement stable
3. Optimisation de l'expression des signaux (Réduction des problèmes après-vente)
Résout les problèmes après-vente liés à une mauvaise interprétation par l'utilisateur , notamment les cas où l'appareil fonctionne normalement mais est perçu comme défectueux par l'utilisateur.
Pourquoi choisir CFS en tant que votre partenaire OEM
Démarrez votre projet dès maintenant.
Étude de cas – De l’échec à la certification EN50291 à la réussite
Dans le cadre d'un projet OEM destiné aux marchés résidentiel et locatif européens, le client a rencontré des difficultés importantes lors de la phase de certification EN 50291 : les temps de réponse des alarmes étaient retardés lors des tests à basse température et les courbes de concentration en fonction du temps s'écartaient des exigences standard. Parallèlement, les retours du marché ont fait état d'une fréquence élevée de fausses alarmes et de performances inconstantes selon les lots de produits.
Suite à une analyse technique approfondie, nous avons mis en œuvre des optimisations système ciblées : premièrement, nous avons repensé l’algorithme d’alarme afin de garantir le strict respect des délais stipulés par la norme EN 50291 ; deuxièmement, nous avons introduit un mécanisme de compensation de température pour assurer une réponse stable, même à très basse température (-10 °C). Côté production, nous avons mis en place un étalonnage des gaz à 100 % et instauré un système de traçabilité des données de lots pour garantir leur homogénéité ; parallèlement, nous avons optimisé la logique des alertes audiovisuelles afin de minimiser les risques d’erreur d’interprétation par l’utilisateur.
Suite à ces optimisations, le produit a réussi sa recertification dès la première tentative ; les taux de réclamations du marché ont diminué d'environ 35 à 40 %, les taux de retour ont baissé de manière significative et les risques globaux du projet ainsi que les coûts de maintenance opérationnelle ont été efficacement maîtrisés.
👉 Obtenez une évaluation de projet gratuite
Liste de contrôle des risques des équipementiers (Télécharger)
CFS Nous proposons une liste de contrôle des risques pour les équipementiers (téléchargeable) qui couvre les principaux points de risque selon les normes EN50291 et UL2034, notamment les algorithmes d'alarme, la compensation de température, l'étalonnage des gaz à 100 % et le contrôle de la cohérence des lots. Cet outil aide les responsables produits et les équipes d'approvisionnement à identifier les risques en amont, dès les phases de conception et de production en série, réduisant ainsi les échecs de certification et les coûts après-vente.
Pourquoi faire confiance à notre équipe d'ingénieurs ?
👉 Contactez notre équipe d'ingénierie
CHAT
Ce qui vous préoccupe vraiment, ce n'est pas le prix, mais plutôt :
Taux de réussite du projet + capacités de contrôle des risques (réduction des risques de certification + réduction des coûts après-vente + production de masse stable ).
CFS, comme un Fabricant de systèmes de sécurité ODM/OEM Avec plus de 20 ans d'expérience, nous pouvons vous proposer les services suivants :
- Données d'essai conformes aux normes
- expérience de certification
- Preuve des capacités de production de masse
- Analyse des cas de défaillance
- Démonstration des capacités d'étalonnage et de traçabilité.
- Solution d'alarme CO personnalisée
👉 Veuillez contacter dès maintenant nos experts en sécurité.
QFP
Résumé
La mise en conformité avec les détecteurs de monoxyde de carbone n'est pas une étape isolée, mais un projet d'ingénierie systémique :
Pour les équipementiers et les projets d'ingénierie, le véritable avantage concurrentiel réside dans :
Qu’ils possèdent des capacités de conformité de bout en bout, de la conception à la commercialisation, en passant par la certification, la production de masse et la mise sur le marché.
Vous ne fabriquez pas un détecteur de CO, mais vous construisez un système de sécurité certifié, produit en série et opérationnel à long terme.